

Zn Al Mg çelik tedarikçisi olarak, üretim sürecinin bu olağanüstü malzemenin kalitesini nasıl karmaşık bir şekilde şekillendirdiğine ilk elden tanık oldum. Çinko Alüminyum Magnezyum Kaplamalı Çelik olarak da bilinen Zn Al Mg çeliği, geleneksel çelik ürünlere kıyasla üstün korozyon direnci, artırılmış mukavemet ve mükemmel şekillendirilebilirlik sunar. Bu blog yazısında Zn Al Mg çelik üretim sürecinin önemli aşamalarını inceleyeceğim ve her adımın nihai kaliteyi nasıl etkilediğini keşfedeceğim.
Hammadde Seçimi
Yüksek kaliteli Zn Al Mg çeliğin yolculuğu, hammaddelerin dikkatli seçimiyle başlar. Ürünün çekirdeğini oluşturan temel çelik, sıkı kimyasal ve fiziksel spesifikasyonları karşılamalıdır. Örneğin karbon içeriği çeliğin mukavemeti ve sertliği üzerinde önemli bir etkiye sahiptir. Daha düşük bir karbon içeriği genellikle daha iyi şekillendirilebilirlik sağlarken, daha yüksek bir karbon içeriği mukavemeti artırabilir ancak sünekliği azaltabilir.
Temel çeliğin yanı sıra alaşım elementleri (çinko (Zn), alüminyum (Al) ve magnezyum (Mg)) da son derece önemlidir. Bu elementlerin saflığı ve bileşimi, nihai ürünün korozyona dayanıklılık özelliklerini doğrudan etkiler. Yüksek saflıkta çinko, düzgün bir kaplama sağlarken, alüminyum ve magnezyumun doğru dengesi, koruyucu tabakanın stabilitesini ve kendi kendini iyileştirme yeteneğini artırır. Örneğin magnezyum çevreyle reaksiyona girerek daha fazla korozyonu önleyen yoğun bir oksit tabakası oluşturabilir. Hammaddelerdeki herhangi bir değişiklik nihai ürünün performansında önemli farklılıklara yol açabileceğinden, bu hammaddeleri tedarik ederken tutarlılık ve kaliteyi sağlamak için güvenilir tedarikçilerle yakın işbirliği içinde çalışıyoruz. Çinko Alüminyum Magnezyum Kaplı Çelik hakkında daha fazla bilgiyi web sitemizden edinebilirsiniz.Çinko Alüminyum Magnezyum Kaplı Çelik.
Eritme ve Rafine Etme
Hammaddeler seçildikten sonra fırında eritilir. Eritme işlemi, alaşımın homojenliğini belirlediği için kritik bir adımdır. Eritme sırasında baz çelik ve alaşım elementleri, erimiş bir karışım oluşturana kadar yüksek sıcaklığa ısıtılır. Tüm elementlerin tamamen çözünmesini ve eşit şekilde dağılmasını sağlamak için sıcaklığın ve erime süresinin hassas kontrolü çok önemlidir.
Eritildikten sonra erimiş çelik bir rafinasyon işlemine tabi tutulur. Bu, kükürt, fosfor ve oksijen gibi yabancı maddelerin uzaklaştırılmasını içerir. Bu yabancı maddeler çeliğin mekanik özellikleri ve korozyon direnci üzerinde zararlı bir etkiye sahip olabilir. Örneğin kükürt, sıcak çalışma sırasında çeliğin kırılgan olmasına neden olan sıcak kısalığa neden olabilir. Pota inceltme ve vakumla gaz giderme gibi teknikleri kullanarak safsızlık seviyelerini minimuma indirebilir, böylece daha temiz ve daha tutarlı bir alaşım elde edebiliriz. Eritme ve rafine etme işleminin kalitesi çeliğin iç yapısını ve dolayısıyla genel performansını doğrudan etkiler.
Sürekli Döküm
Rafine edilmiş erimiş çelik daha sonra sürekli döküm makinesine aktarılır. Sürekli döküm, erimiş çeliği levha, kütük veya blum gibi yarı mamul ürünlere dönüştüren bir işlemdir. Bu proses, geleneksel ingot dökümüne göre daha iyi yüzey kalitesi, daha düzgün boyutlar ve geliştirilmiş iç yapı gibi çeşitli avantajlar sunar.
Sürekli döküm sırasında erimiş çelik, su ile soğutulan bir kalıba dökülür ve burada katılaşmaya başlar. Katılaşan çelik daha sonra kontrollü bir oranda kalıptan sürekli olarak çekilir. Çekilme hızı, kalıbın sıcaklığı ve soğuma hızı, döküm ürünün kalitesinin belirlenmesinde çok önemli rol oynar. Yavaş bir çekme hızı daha kaba tane yapısına yol açabilirken, yüksek bir hız yüzey kusurlarına neden olabilir. Soğutma hızı, çelik içinde farklı fazların oluşumunu etkiler ve bu da mekanik özelliklerini etkiler. Örneğin, hızlı bir soğuma oranı daha ince taneli bir yapıya yol açabilir, bu da genellikle daha yüksek mukavemet ve daha iyi tokluğa yol açar.
Sıcak Haddeleme
Sürekli dökümden sonra yarı mamul ürünler sıcak haddelenir. Sıcak haddeleme çeliğin kalınlığını azaltan ve mekanik özelliklerini geliştiren bir işlemdir. Sıcak haddeleme sırasında çelik, yüksek bir sıcaklığa (genellikle yeniden kristalleşme sıcaklığının üzerinde) ısıtılır ve bir dizi haddehaneden geçirilir.
Sıcak haddeleme işleminin çeliğin tane yapısı üzerinde önemli bir etkisi vardır. Çelik haddelenirken taneler deforme olur ve daha sonra yeniden kristalleşerek daha ince ve daha düzgün bir tane boyutu elde edilir. Daha ince tane boyutu genellikle daha iyi mukavemet, süneklik ve tokluğa yol açar. Haddeleme sıcaklığı, indirgeme oranı ve haddeleme hızının da dikkatli bir şekilde kontrol edilmesi gerekir. Haddeleme sıcaklığı çok düşükse çeliğin deforme olması zorlaşabilir ve çatlaklar oluşabilir. Öte yandan, redüksiyon oranının çok yüksek olması aşırı iş sertleşmesine neden olabilir ve çeliğin şekillendirilebilirliğini etkileyebilir.
Kaplama Uygulaması
Zn Al Mg çeliğinin en belirgin özelliklerinden biri kaplamasıdır. Kaplama işlemi, çeliğe mükemmel korozyon direnci özelliği kazandırmak için çok önemlidir. Sıcak daldırmalı kaplama ve elektro kaplama dahil olmak üzere Zn Al Mg kaplamanın uygulanmasına yönelik çeşitli yöntemler vardır.
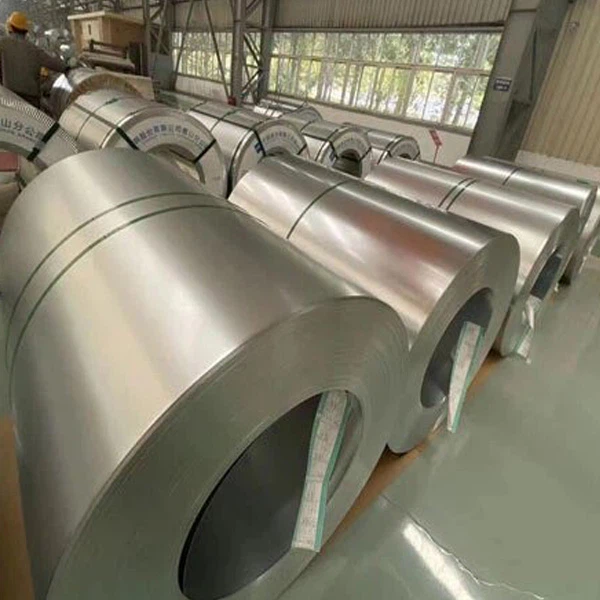
Sıcak daldırmalı kaplamada sıcak haddelenmiş çelik, erimiş çinko, alüminyum ve magnezyum alaşımı banyosuna daldırılır. Banyo sıcaklığı, daldırma süresi ve alaşımın bileşimi kaplamanın kalitesini etkiler. İyi kontrol edilen sıcak daldırmalı kaplama işlemi, korozyona karşı uzun süreli koruma sağlayan tekdüze ve yapışkan bir kaplamayla sonuçlanır. Elektro-kaplama ise kaplamanın elektrik akımı kullanılarak çelik yüzeye uygulanmasını içerir. Bu yöntem, kaplama kalınlığının ve bileşiminin daha hassas bir şekilde kontrol edilmesini sağlar.
Kaplamanın kalitesi çeliğin korozyon direncine doğrudan etki eder. Kalın ve düzgün bir kaplama daha iyi koruma sağlarken, ince veya düzgün olmayan bir kaplama erken korozyona neden olabilir. Ayrıca kaplamanın bileşimi, özellikle çinko, alüminyum ve magnezyum oranı, kaplamanın kendi kendini iyileştirme yeteneğini etkileyebilir. Örneğin, daha yüksek bir magnezyum içeriği, kaplama yüzeyindeki küçük çizikleri onarabilecek koruyucu bir oksit tabakasının oluşumunu güçlendirebilir.
Isıl İşlem
Kaplamadan sonra Zn Al Mg çeliği, mekanik özelliklerini ve kaplama yapışmasını daha da geliştirmek için ısıl işleme tabi tutulabilir. Ürünün özel gereksinimlerine göre tavlama, su verme, temperleme gibi ısıl işlem prosesleri kullanılabilmektedir.
Tavlama, çeliğin belirli bir sıcaklığa ısıtılmasını ve ardından yavaş yavaş soğutulmasını içeren bir işlemdir. Bu işlem iç gerilimleri azaltır, sünekliği artırır ve tane yapısını iyileştirir. Öte yandan söndürme, çeliğin hızlı bir şekilde soğutulmasını içerir ve bu da sertliğini ve mukavemetini artırabilir. Temperleme genellikle çeliğin kırılganlığını azaltmak ve tokluğunu arttırmak için su verme sonrasında gerçekleştirilir.
Isıl işlem süreci aynı zamanda kaplama - alt tabaka arayüzünü de etkiler. Uygun ısıl işlem, kaplama ile çelik alt tabaka arasındaki yapışmayı güçlendirebilir ve kaplamanın zorlu çevre koşullarında bile bozulmadan kalmasını sağlayabilir. Isıl işlem parametreleri uygun şekilde kontrol edilmezse kaplamanın delaminasyonuna veya çeliğin mekanik özelliklerinde azalmaya yol açabilir.
Kalite Kontrol
Zn Al Mg çeliğinin gerekli standartları karşıladığından emin olmak için tüm üretim süreci boyunca sıkı kalite kontrol önlemleri uygulanmaktadır. Buna süreç içi denetimler ve nihai ürün testleri de dahildir.
Olası kusurları erken tespit etmek için üretim sürecinin her aşamasında proses içi denetimler gerçekleştirilir. Örneğin sürekli döküm sırasında, döküm ürünlerinin yüzey kalitesi, ultrasonik test ve manyetik parçacık testi gibi tahribatsız test yöntemleri kullanılarak denetlenir. Sıcak haddeleme sırasında spesifikasyonlara uygunluğun sağlanması için çeliğin boyutları ve yüzey kalitesi ölçülür.
Nihai ürün testi, mekanik özellik testini, korozyon direnci testini ve kaplama kalınlığı ölçümünü içerir. Çeliğin mukavemetini ve sünekliğini değerlendirmek için çekme testi ve sertlik testi gibi mekanik özellik testleri kullanılır. Tuz püskürtme testi ve daldırma testi gibi korozyon direnci testleri, çeliğin farklı ortamlarda korozyona dayanma yeteneğini değerlendirmek için kullanılır. Kaplama kalınlığı ölçümü, kaplamanın yeterli koruma sağladığından emin olmak için çok önemlidir.
Üretim süreci boyunca sıkı kalite kontrolünü sürdürerek Zn Al Mg çelik ürünlerimizin sürekli olarak müşterinin beklentilerini karşılamasını veya aşmasını sağlayabiliriz.
Ürün Kalitesine Etkisi
Zn Al Mg çeliğinin üretim sürecinin kalitesi üzerinde derin bir etkisi vardır. Hammadde seçiminden son ürün testine kadar her adım, çeliğin mekanik özelliklerinin, korozyon direncinin ve şekillendirilebilirliğinin belirlenmesinde önemli bir rol oynar.
İyi kontrol edilen bir üretim süreci, mükemmel korozyon direncine, eşit kaplama kalınlığına ve tutarlı mekanik özelliklere sahip yüksek kaliteli Zn Al Mg çelik ürünüyle sonuçlanır. Bu, çeliği inşaat, otomotiv ve ev aletleri dahil olmak üzere çok çeşitli uygulamalara uygun hale getirir.
Öte yandan optimum üretim parametrelerinden herhangi bir sapma, ürün kalitesinin düşmesine neden olabilir. Örneğin, yanlış hammadde seçimi, çeliğin mekanik özelliklerinin zayıf olmasına veya korozyon direncinin azalmasına neden olabilir. Yetersiz kaplama uygulaması kaplama kusurlarına ve erken korozyona neden olabilir.
Zn Al Mg çelik tedarikçisi olarak, en yüksek kalitede ürünler sağlamak için üretim sürecimizi sürekli iyileştirmeye kararlıyız. İleri teknoloji ve ekipmanlara yatırım yapıyoruz ve deneyimli mühendis ve teknisyen ekibimiz, üretim sürecinin her aşamasını yakından takip ediyor.
Projeniz için yüksek kaliteli Zn Al Mg çeliği satın almakla ilgileniyorsanız, gereksinimlerinizi görüşmekten memnuniyet duyarız. Uzman ekibimiz sizlere ürünlerimiz hakkında detaylı bilgi vererek ihtiyaçlarınıza en uygun çözümü seçmenize yardımcı olabilir. Tedarik müzakere sürecini başlatmak için bugün bizimle iletişime geçin.
Referanslar
- ASM El Kitabı Komitesi. (2004). ASM El Kitabı, Cilt 13A: Korozyon: Temel Bilgiler, Test Etme ve Koruma. ASM Uluslararası.
- Bhadeshia, HKDH ve Honeycombe, RWK (2006). Çelikler: Mikroyapı ve Özellikleri. Elsevier.
- Metal El Kitabı Komitesi. (1990). Metaller El Kitabı, Cilt 2: Özellikleri ve Seçimi: Demir Dışı Alaşımlar ve Saf Metaller. ASM Uluslararası.