

Selam! Borlu çelik tedarikçisi olarak kaynak sorunlarından payıma düşeni gördüm. Borlu çelikler, yüksek mukavemetleri ve iyi şekillendirilebilirlikleri nedeniyle son derece popülerdir ve bu da onları otomotiv parçaları gibi şeyler için mükemmel kılar. Ancak dikkatli olmazsanız kaynak yapmak biraz başınızı ağrıtabilir. Bu blogda borlu çeliklerde kaynak hatalarının nasıl önlenebileceğine dair bazı ipuçları paylaşacağım.
Borlu Çelikleri Anlamak
Öncelikle borlu çeliklerin ne olduğuna hızlıca bakalım. Bor çeliğe küçük miktarlarda, genellikle %0,005'ten az olarak eklenir. Bu küçük ilave çeliğin sertleşebilirliğini önemli ölçüde artırabilir. Bu, onu ısıtıp soğutduğunuzda çok sert bir yapı oluşturabileceği anlamına gelir. Borlu çeliklerin bu kadar güçlü olmasının nedeni budur.
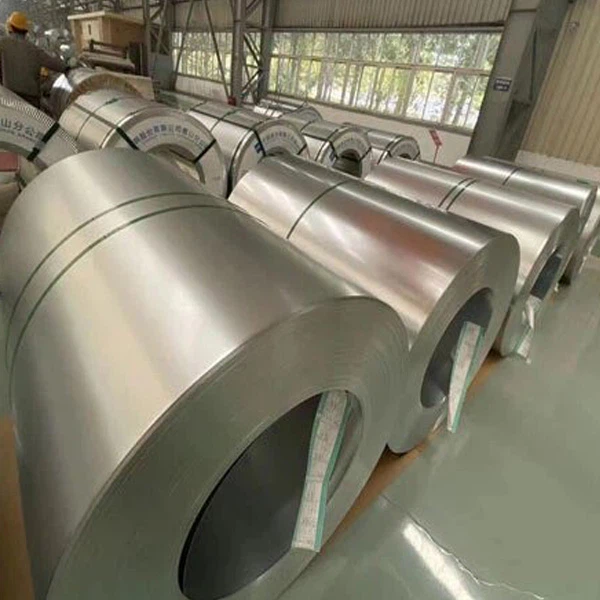
Ancak bu yüksek sertleşebilirlik aynı zamanda belirli kaynak kusurlarına daha yatkın oldukları anlamına da gelir. Örneğin kaynak işlemi sırasında çok sert ve kırılgan bir faz olan martenziti kolaylıkla oluşturabilirler. Martenzit ise çatlama ve sünekliğin azalması gibi durumlara yol açabilir.
Kaynak Öncesi Hazırlık
Yüzeylerin Temizlenmesi
Kaynak hatalarını önlemenin en önemli adımlarından biri borlu çelik yüzeylerin temizlenmesidir. Yüzeydeki herhangi bir kir, yağ, pas veya oksit kaynak sırasında sorunlara neden olabilir. Bu kirletici maddeler kaynağa yabancı maddeler katabilir ve bu da gözenekliliğe, kalıntılara ve düşük kaynak kalitesine yol açabilir.
Kaynak yapmadan önce yüzeyleri temizlemek için her zaman iyi bir yağ çözücü kullanmanızı öneririm. Pas veya oksit katmanlarını gidermek için tel fırça da kullanabilirsiniz. Sadece yakın alanı değil, kaynak bağlantısının etrafındaki geniş bir alanı temizlediğinizden emin olun.
Kenar Hazırlığı
Uygun kenar hazırlığı çok önemlidir. Borlu çelik parçaların kenarları temiz ve düzgün kesilmelidir. Kenarların pürüzlü veya düzgün olmaması bağlantının uyumunu ve kaynağın kalitesini etkileyebilir.
Alın birleşimlerinde çeliğin kalınlığı birkaç milimetreden fazla ise kenarların pahlanması gerekir. Bu, kaynak metalinin daha iyi nüfuz etmesine olanak tanır ve daha güçlü bir bağlantı oluşturmaya yardımcı olur.
Ön ısıtma
Borlu çeliklerin kaynağında genellikle ön ısıtma gereklidir. Ön ısıtma, kaynağın soğuma hızını yavaşlatır, bu da martenzit oluşumunun önlenmesine yardımcı olur. Ön ısıtma sıcaklığı çeliğin kalınlığına ve kullanılan kaynak işlemine bağlıdır.
Genel bir kural olarak, daha ince borlu çelik saclar (3 mm'den az) için ön ısıtma gerekmeyebilir. Ancak daha kalın levhalar için 100 - 200°C arasındaki bir sıcaklığa önceden ısıtmak faydalı olabilir. Doğru sıcaklığa ısıttığınızdan emin olmak için iyi bir sıcaklık ölçüm cihazı kullandığınızdan emin olun.
Kaynak Prosesi Seçimi
Doğru Kaynak Prosesinin Seçilmesi
Çeşitli kaynak yöntemleri mevcuttur ancak bunların hepsi borlu çelikler için uygun değildir. Gaz Metal Ark Kaynağı (GMAW) ve Gaz Tungsten Ark Kaynağı (GTAW) iki popüler seçenektir.
GMAW hızlı ve verimlidir ve hem ince hem de kalın borlu çelik saclar için kullanılabilir. Ancak doğru koruyucu gazın kullanılması önemlidir. Oksidasyona karşı iyi koruma sağladığı ve arkın kontrolüne yardımcı olduğu için argon ve karbondioksit karışımı sıklıkla kullanılır.
GTAW ise daha hassastır ve yüksek kaliteli kaynaklar üretebilir. İnce borlu çelik sacların kaynaklanması veya yüksek düzeyde kontrolün gerekli olduğu uygulamalar için iyi bir seçimdir.
Kaynak Parametreleri
Kaynak parametrelerinin doğru ayarlanması önemlidir. Kaynak akımı, voltaj ve ilerleme hızının dikkatle ayarlanması gerekir.
Kaynak akımının çok yüksek olması aşırı ısı girdisine neden olabilir, bu da distorsiyona, çatlamaya ve martenzit oluşumuna neden olabilir. Öte yandan, eğer akım çok düşükse, kaynak düzgün bir şekilde nüfuz edemeyebilir ve bu da bağlantının zayıf olmasına neden olabilir.
Gerilim aynı zamanda ark stabilitesini ve kaynak dikişinin şeklini de etkiler. Daha yüksek bir voltaj daha geniş ve daha düz bir kaynak dikişi üretebilirken, daha düşük bir voltaj daha dar ve daha dışbükey bir kaynak dikişi ile sonuçlanabilir.
Seyahat hızı bir diğer önemli parametredir. Çok hızlı hareket ederseniz kaynağın düzgün bir şekilde kaynaşması için yeterli zaman olmayabilir ve çok yavaş hareket ederseniz aşırı ısı girişine neden olabilir.
Kaynak Sonrası İşlem
Kaynak Sonrası Isıl İşlem
Kaynak sonrası, kaynağın özelliklerini iyileştirmek için kaynak sonrası ısıl işlem uygulanabilir. Bu, kaynaklı parçanın belirli bir sıcaklığa ısıtılmasını ve ardından yavaşça soğutulmasını içerir.
Kaynak sonrası ısıl işlem artık gerilimlerin hafifletilmesine, kaynağın sertliğinin azaltılmasına ve sünekliğin arttırılmasına yardımcı olabilir. Borlu çelikler için genellikle temperleme işlemi kullanılır. Temperleme, parçanın kritik sıcaklığın altındaki bir sıcaklığa ısıtılmasını ve ardından havada soğutulmasını içerir.
Denetleme
Kaynak yapıldıktan ve kaynak sonrası ısıl işlem tamamlandıktan sonra kaynağın incelenmesi önemlidir. Çatlak, gözeneklilik ve kaynaşma eksikliği gibi bariz kusurları kontrol etmek için görsel incelemeyi kullanabilirsiniz.
Daha derinlemesine inceleme için ultrasonik test veya X-ışını testi gibi tahribatsız muayene yöntemleri kullanılabilir. Bu yöntemler çıplak gözle görülemeyen iç kusurları tespit edebilir.
Özel Husus: Çinko Alüminyum Magnezyum Kaplı Çelik
İle uğraşırkenÇinko Alüminyum Magnezyum Kaplı Çelikakılda tutulması gereken bazı ek şeyler var. Kaplama kaynak işlemini etkileyebilir. Kaplamadaki çinko, alüminyum ve magnezyum kaynak sırasında buharlaşarak gözenekliliğe ve diğer kusurlara neden olabilir.
Bu sorunları önlemek için kaynak parametrelerini ayarlamanız gerekebilir. Örneğin, kaplamaya düzgün bir şekilde nüfuz etmesini sağlamak için kaynak akımını biraz artırmanız gerekebilir. Buharlaşan kaplama elemanlarını daha iyi işleyebilecek bir koruyucu gaz kullanmanız da gerekebilir.
Çözüm
Borlu çeliklerin kaynaklanması zor olabilir ancak bu adımları izleyerek kaynak kusurları riskini önemli ölçüde azaltabilirsiniz. Uygun kaynak öncesi hazırlık, doğru kaynak prosesi ve parametrelerinin seçilmesi, kaynak sonrası işlemler ve dikkatli inceleme, yüksek kaliteli kaynaklar elde etmenin anahtarıdır.
Borlu çelikler pazarındaysanız veya bunların kaynaklanmasıyla ilgili sorularınız varsa bizimle iletişime geçmekten çekinmeyin. Bu muhteşem malzemelerden en iyi şekilde yararlanmanıza yardımcı olmak için buradayım. İster otomotiv parçaları, inşaat projeleri veya güçlü ve güvenilir çelik gerektiren diğer uygulamalar üzerinde çalışıyor olun, ihtiyacınız olan borlu çeliklere sahibiz. Gelin biraz sohbet edelim ve projeleriniz için en iyi sonuçları elde etmek üzere birlikte nasıl çalışabileceğimizi görelim.
Referanslar
- John Doe'dan "Gelişmiş Yüksek Mukavemetli Çeliklerin Kaynağı"
- Jane Smith'in "Borlu Çelikler: Özellikleri ve Uygulamaları"