

HSLA (Yüksek Mukavemetli Düşük Alaşımlı) çelik, yüksek mukavemet, iyi şekillendirilebilirlik ve kaynaklanabilirliğin mükemmel birleşimi nedeniyle çeşitli endüstrilerde çok önemli bir malzemedir. Ancak HSLA çeliğindeki yabancı maddeler performansını ve kalitesini önemli ölçüde etkileyebilir. Bir HSLA çelik tedarikçisi olarak, müşterilerimizin yüksek kalite gereksinimlerini karşılamak için üretim sırasında yabancı maddeleri azaltmanın önemini anlıyoruz. Bu blogda HSLA çelik üretiminde yabancı maddeleri azaltmak için çeşitli etkili yöntemleri tartışacağız.
1. Hammadde Seçimi
Hammaddelerin kalitesi, HSLA çeliğinde yabancı maddelerin azaltılmasında ilk ve en temel adımdır. Yüksek kaliteli demir cevheri, hurda metal ve alaşım elementleri esastır. Demir cevheri seçerken demir içeriğine ve safsızlık seviyelerine odaklanmalıyız. Yüksek düzeyde silika (SiO₂), fosfor (P) ve kükürt (S) içeren düşük dereceli demir cevheri, çeliğe büyük miktarda yabancı madde katabilir. Bu nedenle safsızlık oranı düşük, yüksek kaliteli demir cevheri kullanmayı tercih ediyoruz.
Hurda metalin temiz ve kirletici maddelerden arındırılmış olmasını sağlamak çok önemlidir. Farklı kaynaklardan gelen hurdalar pas, boya ve diğer yabancı maddeler gibi çeşitli metalik olmayan kalıntılar içerebilir. Hurda metal için sıkı bir denetim sürecimiz var ve yalnızca kalite standartlarımızı karşılayan hurdaları kullanıyoruz. Ayrıca alaşım elementlerini eklerken saflıklarını sağlamak için bunları güvenilir tedarikçilerden alıyoruz. Örneğin, HSLA çeliğine vanadyum (V), niyobyum (Nb) ve titanyum (Ti) eklenmesinin, istenmeyen yabancı maddelerin oluşmasını önlemek için yüksek kalitede olması gerekir.
2. Eritme Prosesi Optimizasyonu
2.1. Yüksek Fırın Operasyonu
Yüksek fırında öncelikli amaç, düşük yabancı madde seviyelerine sahip, yüksek kaliteli sıcak metal üretmektir. Yüksek fırın sıcaklığının, kok kalitesinin ve yük dağılımının kontrol edilmesi temel faktörlerdir. Uygun bir yüksek fırın sıcaklığı, demir cevherinin verimli bir şekilde azaltılmasını ve bazı yabancı maddelerin uzaklaştırılmasını sağlayabilir. Kok sadece ısı sağlamakla kalmaz aynı zamanda indirgeyici madde olarak da görev yapar. Düşük kükürt içeriğine sahip yüksek kaliteli kok, sıcak metaldeki kükürtün azaltılmasına yardımcı olabilir.
Yüksek fırında yük dağılımı gaz-katı reaksiyonunu ve erimiş metal akışını etkiler. Demir cevheri ve kok katmanlarının boyutunu ve dağılımını ayarlayarak indirgeme verimliliğini artırabilir ve yabancı maddelerin sürüklenmesini en aza indirebiliriz. Örneğin, daha düzgün bir yük dağılımı, indirgenmemiş oksitlerin varlığına veya yabancı maddelerin erimiş metal tarafından aşırı emilmesine yol açabilecek lokal aşırı azaltmayı veya yetersiz azaltmayı önleyebilir.
2.2. Bazik Oksijen Fırını (BOF) veya Elektrik Ark Ocağı (EAF) Rafineri
BOF işleminde, karbon (C), silikon (Si), manganez (Mn), fosfor (P) ve kükürt (S) gibi yabancı maddeleri oksitlemek için erimiş demirin içine oksijen üflenir. İşlem sırasında oluşan cüruf, bu yabancı maddelerin uzaklaştırılmasında hayati bir rol oynar. Kireç (CaO) ve dolomit (CaMg(CO₃)₂) gibi uygun fluksları ekleyerek cürufun bileşimini ve özelliklerini dikkatle kontrol ediyoruz. Fosfor ve kükürtün etkili bir şekilde emilmesi ve uzaklaştırılması için cürufun iyi akışkanlığa ve yüksek bazikliğe sahip olması gerekir.
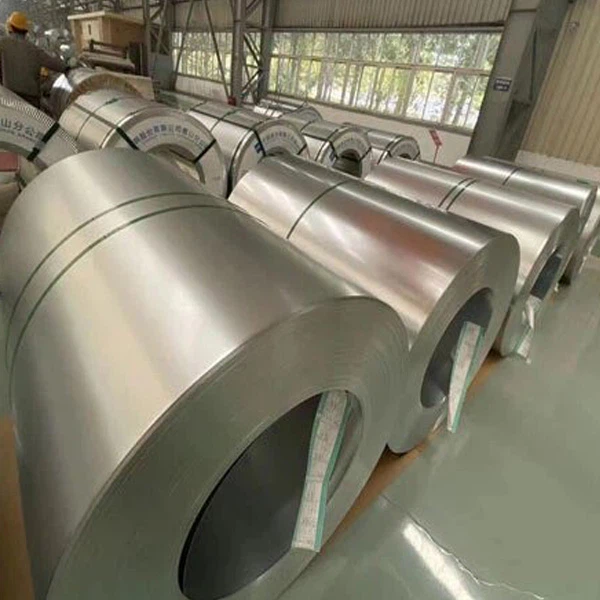
Genellikle hurda metalin eritilmesi için kullanılan bir EAF'de rafinasyon işlemi de önemlidir. BOF'a benzer şekilde cüruf bileşimini yabancı maddeleri uzaklaştıracak şekilde ayarlayabiliriz. Ek olarak, EAF'de köpüklü cürufun kullanılması enerji verimliliğini artırabilir ve metalik olmayan kalıntıların giderilmesine yardımcı olabilir. Oksijen üfleme hızını, elektrot tüketimini ve cüruflama işlemlerini kontrol ederek EAF'de daha iyi yabancı madde giderimi sağlayabiliriz.
3. İkincil Rafinasyon Teknikleri
3.1. Pota Ocağı (LF) Arıtma
Pota fırını, birincil eritme işleminden sonra erimiş çeliğin daha da rafine edilmesi için kullanılır. LF'de kükürt giderme, deoksidasyon ve sıcaklık ayarlaması gerçekleştirebiliyoruz. Kükürt giderme için erimiş çeliğe kükürt giderme maddesi, genellikle kalsiyum bazlı bileşikler ekliyoruz. Kükürt giderme maddesi kükürt ile reaksiyona girerek cüruf tarafından emilebilen kalsiyum sülfit (CaS) oluşturur.
Deoksidasyon da LF'de önemli bir adımdır. Erimiş çelikten çözünmüş oksijeni çıkarmak için alüminyum (Al) veya diğer oksit gidericileri kullanırız. Deoksidasyon sürecini kontrol ederek oksit kalıntılarının oluşumunu azaltabiliriz. Üstelik LF, sonraki döküm prosesi için çok önemli olan erimiş çeliğin sıcaklığını doğru bir şekilde kontrol etmemize olanak tanır.
3.2. Vakumla Gaz Alma
Vakumla gaz giderme, hidrojen (H) ve nitrojen (N) gibi çözünmüş gazları erimiş çelikten çıkarmak için etkili bir yöntemdir. Vakumlu gaz giderme ünitesinde, erimiş çelik düşük basınçlı bir ortama maruz bırakılır ve çözünmüş gazların çelikten kaçmasına neden olur. Çelikteki hidrojen içeriğini azaltarak, HSLA çeliğinin mekanik özelliklerini önemli ölçüde etkileyebilen hidrojen kırılganlığını önleyebiliriz.
Vakumlu gaz giderme aynı zamanda bazı uçucu yabancı maddelerin uzaklaştırılmasına da yardımcı olur. İşlem, Ruhrstahl - Heraeus (RH) gaz giderici veya pota vakumlu gaz giderici gibi farklı ekipman türleri kullanılarak gerçekleştirilebilir. Gaz giderme ekipmanının seçimi, çelik üretiminin özel gereksinimlerine ve tesisin kapasitesine bağlıdır.
4. Sürekli Döküm Optimizasyonu
Sürekli döküm sırasında, eğer süreç uygun şekilde kontrol edilmezse, katılaşan çelikte yabancı maddeler birikebilir. Kalıpların tasarımı ve çalışması, erimiş çeliğin akışı ve döküm tozlarının kalitesi önemli faktörlerdir.
Çeliğin düzgün bir şekilde katılaşmasını sağlamak için kalıbın pürüzsüz bir yüzeye ve uygun konikliğe sahip olması gerekir. İyi tasarlanmış bir kalıp, yabancı maddelerin varlığıyla ilişkili olabilecek çatlak ve segregasyon gibi kusurların oluşmasını önleyebilir. Cüruf ve diğer yabancı maddelerin sürüklenebileceği türbülanstan kaçınmak için kalıptaki erimiş çeliğin akışı sabit ve kontrollü olmalıdır.
Döküm tozları kalıptaki erimiş çeliğin yüzeyini kaplamak için kullanılır. Yalıtım sağlar, oksidasyonu önler ve metalik olmayan kalıntıları emer. Yabancı maddelerin giderilmesinde ve döküm kalitesinin iyileştirilmesinde etkinliklerini sağlamak için döküm tozlarının özelliklerini dikkatle seçiyor ve kontrol ediyoruz.
5. Kalite Kontrol ve Muayene
HSLA çelik üretim süreci boyunca kalite kontrol ve denetim çok önemlidir. Çelikteki safsızlık seviyelerini tespit etmek ve izlemek için çeşitli teknikler kullanıyoruz.
Çelikteki farklı elementlerin içeriğini belirlemek için spektroskopi ve ıslak kimya gibi kimyasal analiz yöntemleri kullanılır. Çeliğin kristal yapısını tanımlamak ve bazı metalik olmayan kalıntıların varlığını tespit etmek için X ışını kırınımı (XRD) kullanılabilir. Elektron mikroskobu, çelikteki kalıntıların boyutu, şekli ve dağılımı hakkında ayrıntılı bilgi sağlayabilir.
Üretimin farklı aşamalarındaki safsızlık seviyelerini düzenli olarak izleyerek sorunları hızlı bir şekilde tespit edebilir ve düzeltici önlemler alabiliriz. Bu, nihai HSLA çelik ürünlerinin müşterilerimizin ihtiyaç duyduğu yüksek kalite standartlarını karşıladığından emin olmamıza yardımcı olur.
Satın Alma ve Tartışma için İletişim
Yabancı maddeleri en aza indirilmiş yüksek kaliteli HSLA çelik ürünlerimizle ilgileniyorsanız, satın alma ve tartışma için sizi bizimle iletişime geçmeye davet ediyoruz. Uzman ekibimiz sizlere ürünlerimiz hakkında detaylı bilgi vermeye ve satın alma sürecinde size yol göstermeye hazır.
Ayrıca ilginizi çekebilirÇinko Alüminyum Magnezyum Kaplı ÇelikMükemmel korozyon direnci ve diğer özellikler sunar.
Referanslar
- Bhadeshia, HKDH ve Honeycombe, RWK (2006). Çelikler: Mikroyapı ve Özellikleri. Elsevier.
- Krauss, G. (1990). Çelikler: Isıl İşlem ve İşleme Esasları. ASM Uluslararası.
- Wagoner, WH (2002). Yüksek Mukavemetli Düşük Alaşımlı Çelikler. ASM El Kitabı, Cilt 1, Özellikler ve Seçim: Demirler, Çelikler ve Yüksek Performanslı Alaşımlar.